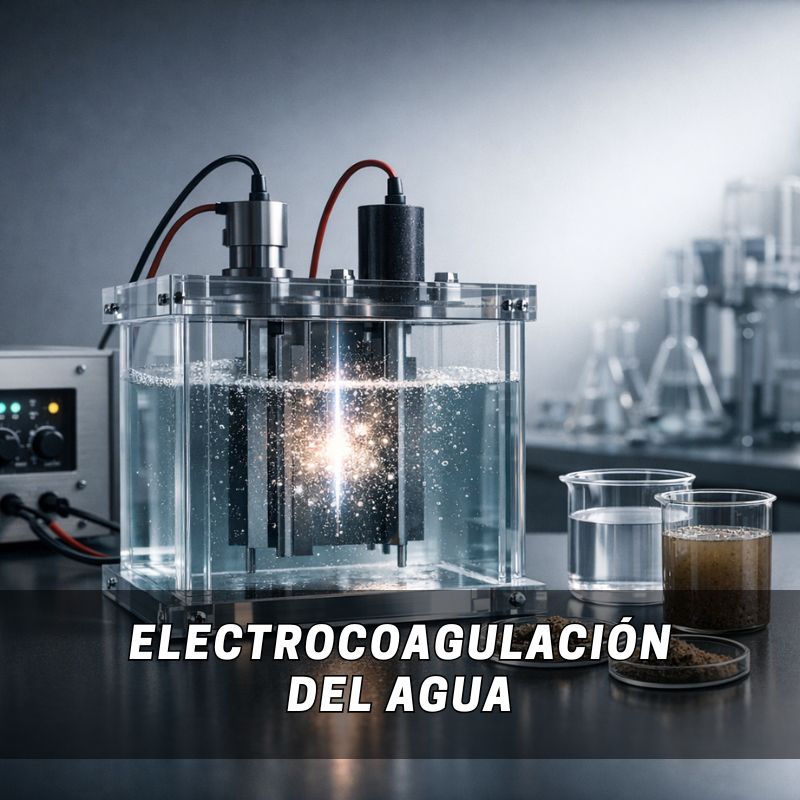
La electrocoagulación del agua es un proceso electroquímico que elimina contaminantes mediante corriente eléctrica. Los electrodos metálicos liberan iones que desestabilizan partículas suspendidas, metales pesados y otros compuestos. Estos forman flóculos que se separan fácilmente del agua tratada. Es una alternativa eficiente a la coagulación química tradicional, con menor generación de lodos y sin necesidad de almacenar reactivos peligrosos.
¿Qué es la electrocoagulación del agua?
La electrocoagulación del agua consiste en aplicar corriente eléctrica directa a electrodos metálicos sumergidos en el agua que se desea tratar. Al pasar la corriente, los electrodos se disuelven de forma controlada y liberan iones metálicos al medio acuoso.
Esos iones actúan como agentes coagulantes naturales. Neutralizan las cargas eléctricas de las partículas contaminantes que flotan o están disueltas en el agua.
Una vez neutralizadas, las partículas pierden su estabilidad y comienzan a agruparse entre sí. Forman agregados más grandes llamados flóculos, que se pueden retirar con facilidad.
A diferencia de los métodos convencionales, no se necesita añadir sustancias químicas externas como sulfato de aluminio o cloruro férrico. El propio electrodo genera el coagulante dentro del reactor.
Este proceso combina tres fenómenos simultáneos: Electrocoagulación, electroflotación y electrooxidación. Los tres trabajan juntos para lograr una remoción más completa de contaminantes.
El sistema resulta especialmente útil para tratar aguas con metales pesados, aceites emulsificados, colorantes industriales y sólidos suspendidos. Su versatilidad lo convierte en una herramienta valiosa dentro de la ingeniería ambiental.
Además, la cantidad de lodos generados es significativamente menor comparada con la coagulación química tradicional. Esos lodos son más compactos y más fáciles de deshidratar.
El proceso se controla ajustando parámetros como la intensidad de corriente, el tiempo de tratamiento y la distancia entre electrodos. Esto permite adaptarlo a distintos tipos de agua y contaminantes.
Origen y evolución de esta tecnología
Los primeros registros de electrocoagulación datan de 1889 en Londres. En aquella época se utilizaron electrodos de hierro y aluminio para tratar aguas residuales de forma experimental.
En 1909, J.T. Harries patentó en Estados Unidos uno de los primeros sistemas prácticos de electrocoagulación. Ese diseño sentó las bases para futuras investigaciones en el campo.
Durante las décadas de 1940 y 1950, la tecnología se aplicó en plantas de tratamiento en Estados Unidos y la Unión Soviética. Sin embargo, el alto costo de la electricidad limitó su expansión comercial.
A partir de los años 90, el interés resurgió con fuerza. La creciente preocupación ambiental y las regulaciones más estrictas sobre vertidos industriales impulsaron nuevas investigaciones.
En las últimas dos décadas, los avances en materiales para electrodos y fuentes de energía renovable han reducido los costos operativos de forma considerable. Esto ha permitido su implementación en más países.
Hoy en día se investigan combinaciones con otras tecnologías como membranas, ozono y procesos biológicos. El objetivo es lograr sistemas híbridos con mayor eficiencia de remoción.
Importancia en la ingeniería ambiental actual
La electrocoagulación del agua ocupa un lugar cada vez más relevante en el tratamiento de efluentes industriales. Su capacidad para remover múltiples contaminantes en una sola etapa la distingue de otras tecnologías.
Las normativas ambientales en muchos países exigen niveles de descarga más estrictos cada año. Esto obliga a las industrias a buscar soluciones más eficientes y sostenibles.
«La electrocoagulación representa un cambio de paradigma en el tratamiento de aguas, al demostrar que la electricidad puede sustituir a los químicos con resultados iguales o superiores y con menor impacto ambiental.»
Esta tecnología se adapta bien a contextos donde el acceso a reactivos químicos es limitado o costoso. Comunidades rurales y países en desarrollo se benefician especialmente de esta ventaja.
Su integración con fuentes de energía solar o eólica la convierte en una opción viable para zonas remotas sin conexión a la red eléctrica. Varios proyectos piloto ya funcionan con paneles solares.
Además, la menor generación de residuos secundarios reduce los costos de disposición final. Esto la posiciona como una tecnología alineada con los principios de economía circular.
Principios electroquímicos del proceso
El funcionamiento de la electrocoagulación se basa en las leyes fundamentales de la electroquímica. La ley de Faraday establece la relación directa entre la cantidad de corriente aplicada y la masa de metal disuelto del electrodo.
Cuando se conecta una fuente de corriente continua a los electrodos sumergidos en agua, se genera un campo eléctrico entre ellos. Este campo provoca reacciones de oxidación en el ánodo y reducción en el cátodo.
Los iones metálicos liberados desde el ánodo reaccionan con los iones hidroxilo presentes en el agua. Como resultado, se forman hidróxidos metálicos insolubles que actúan como coagulantes.
La conductividad del agua juega un papel esencial en el proceso. A mayor conductividad, menor resistencia eléctrica y, por lo tanto, menor consumo energético para alcanzar la misma eficiencia.
La masa de metal disuelto es proporcional a la corriente eléctrica y al tiempo de operación.
m = (M • I • t) / (z • F)
m: Masa disuelta • M: Masa molar • I: Corriente • t: Tiempo • z: Valencia • F: Constante de Faraday
La resistencia del agua determina el voltaje necesario para mantener la corriente deseada.
V = I • R
V: Voltaje • I: Corriente • R: Resistencia del medio acuoso
Ocurre en el ánodo: El metal pierde electrones y se disuelve como iones.
Ocurre en el cátodo: El agua se reduce y genera hidrógeno gaseoso e iones OH⁻.
Los iones metálicos forman hidróxidos insolubles que atrapan contaminantes.
Reacciones en el ánodo y el cátodo
En el ánodo ocurre la reacción de oxidación del metal. Si se usa aluminio, este se disuelve y libera iones Al³⁺ al agua. Con electrodos de hierro, se liberan iones Fe²⁺ o Fe³⁺.
La reacción anódica es la responsable directa de generar los agentes coagulantes dentro del reactor. Sin esta disolución controlada, el proceso no tendría efecto sobre los contaminantes.
En el cátodo, la reacción predominante es la reducción del agua. Esta produce gas hidrógeno en forma de burbujas microscópicas e iones hidroxilo que elevan el pH local.
Las burbujas de hidrógeno ascienden hacia la superficie y arrastran consigo partículas y flóculos. Este fenómeno se conoce como electroflotación y complementa la separación de contaminantes.
Los iones hidroxilo generados en el cátodo reaccionan con los iones metálicos del ánodo para formar hidróxidos insolubles. Estas especies son las que capturan y atrapan los contaminantes.
Mecanismos de desestabilización de contaminantes
Los contaminantes en el agua permanecen suspendidos gracias a sus cargas eléctricas superficiales. Las partículas coloidales poseen carga negativa que genera repulsión entre ellas e impide que se agrupen.
Los iones metálicos liberados por el ánodo neutralizan esas cargas negativas. Este mecanismo se conoce como compresión de la doble capa eléctrica y es el primer paso hacia la coagulación.
Un segundo mecanismo es la adsorción y neutralización de cargas. Los hidróxidos metálicos recién formados se adhieren a la superficie de las partículas contaminantes y anulan su repulsión electrostática.
El tercer mecanismo involucra el atrapamiento por barrido. Cuando se generan grandes cantidades de hidróxidos, estos forman una estructura tipo red que atrapa físicamente partículas y coloides.
También existe la formación de puentes interparticulares. Los polímeros de hidróxido metálico conectan varias partículas entre sí, creando flóculos de mayor tamaño y peso.
Estos cuatro mecanismos pueden operar de forma simultánea dentro del reactor. La predominancia de uno u otro depende del pH, la concentración de iones y el tipo de contaminante presente.
Electroflotación como fenómeno complementario
La electroflotación ocurre de manera natural durante la electrocoagulación. Las burbujas de hidrógeno y oxígeno generadas en los electrodos ascienden a través del agua arrastrando partículas y flóculos hacia la superficie.
Estas burbujas son extremadamente pequeñas, con diámetros entre 20 y 70 micrómetros. Su diminuto tamaño les permite adherirse a las partículas con mayor eficiencia que las burbujas de flotación convencional.
La distribución uniforme de las microburbujas dentro del reactor mejora la separación sólido-líquido. Los contaminantes floculados se acumulan en la parte superior del tanque formando una capa de espuma.
Esta espuma se retira fácilmente con un sistema de raspado superficial. La combinación de electrocoagulación y electroflotación permite que muchos sistemas no necesiten un sedimentador adicional.
La cantidad de burbujas producidas depende de la densidad de corriente aplicada. A mayor corriente, mayor producción de gas y mejor efecto de flotación.
Componentes de un sistema de electrocoagulación
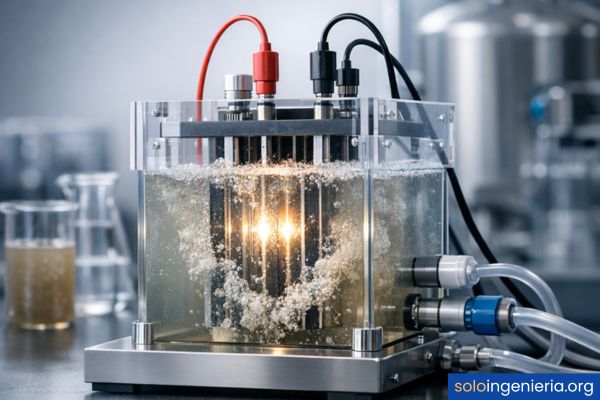
Un sistema de electrocoagulación del agua está formado por varios elementos que trabajan de manera coordinada. A continuación se describen los componentes principales:
- Electrodos metálicos: Son las placas de aluminio, hierro o acero que se sumergen en el agua. Funcionan como ánodo y cátodo, liberando iones coagulantes al disolverse.
- Reactor o celda electrolítica: Es el tanque donde ocurre el proceso. Contiene el agua a tratar y aloja los electrodos en una disposición específica.
- Fuente de alimentación de corriente continua: Suministra la energía eléctrica necesaria. Permite regular el voltaje y la intensidad de corriente aplicada.
- Sistema de control y monitoreo: Incluye sensores de pH, conductividad y corriente. Permite ajustar las condiciones de operación en tiempo real.
- Sistema de separación de lodos: Puede ser un sedimentador, un flotador o una combinación de ambos. Retira los flóculos generados durante el tratamiento.
- Tanque de entrada y pretratamiento: Recibe el agua cruda y puede incluir un tamiz o filtro grueso. Elimina sólidos grandes que podrían dañar los electrodos.
- Sistema de drenaje y recirculación: Permite evacuar el agua tratada y recircular parte del efluente si se necesita un segundo ciclo de tratamiento.
Tipos de electrodos
La selección del material del electrodo determina en gran medida la eficiencia del tratamiento. Los dos materiales más utilizados en electrocoagulación son el aluminio y el hierro, aunque existen otras opciones.
Los electrodos de aluminio generan iones Al³⁺ que forman hidróxido de aluminio. Este compuesto tiene excelente capacidad de adsorción y es muy efectivo para remover turbidez, colorantes y fluoruros.
Los electrodos de hierro producen iones Fe²⁺ o Fe³⁺ que forman hidróxidos de hierro. Son especialmente útiles para eliminar metales pesados, arsénico y fósforo del agua.
En algunos sistemas se utilizan electrodos combinados de aluminio e hierro en configuración alternada. Esta disposición aprovecha las ventajas de ambos materiales simultáneamente.
Los electrodos de acero inoxidable se emplean como cátodos inertes en ciertas aplicaciones. Su resistencia a la corrosión prolonga la vida útil del sistema y reduce los costos de mantenimiento.
Forma Al(OH)₃
Ideal para: Turbidez, colorantes, fluoruros, grasas
Costo: Moderado
Desgaste: Medio-alto
Forma Fe(OH)₂ / Fe(OH)₃
Ideal para: Metales pesados, arsénico, fósforo
Costo: Bajo
Desgaste: Alto
Cátodo inerte
Ideal para: Uso como cátodo complementario
Costo: Alto
Desgaste: Muy bajo
Configuración y diseño de la celda o reactor
El reactor de electrocoagulación puede adoptar distintas configuraciones según la necesidad del tratamiento. Las dos disposiciones más comunes son la monopolar y la bipolar.
En la configuración monopolar, cada electrodo se conecta individualmente a la fuente de energía. Los ánodos están en paralelo entre sí, al igual que los cátodos.
En la configuración bipolar, solo los electrodos extremos se conectan a la fuente. Los electrodos intermedios actúan como ánodo por una cara y cátodo por la otra, gracias al campo eléctrico.
La disposición bipolar requiere un voltaje mayor, pero menor corriente total. Es más sencilla de instalar porque necesita menos conexiones eléctricas.
La geometría del reactor también varía. Los diseños más habituales son de placas paralelas verticales, aunque existen reactores cilíndricos con electrodos concéntricos.
La relación entre el área superficial de los electrodos y el volumen de agua determina la eficiencia del tratamiento. A mayor área por unidad de volumen, mejor contacto entre iones y contaminantes.
Fuente de alimentación y sistema de control
La fuente de alimentación convierte la corriente alterna de la red eléctrica en corriente continua. Debe permitir el ajuste preciso del voltaje y la intensidad para optimizar el consumo energético.
Las fuentes rectificadoras más utilizadas operan en rangos de 0 a 30 voltios y de 0 a 100 amperios. El rango exacto depende del tamaño del reactor y del volumen de agua a tratar.
Algunos sistemas modernos utilizan corriente pulsada en lugar de corriente continua constante. La corriente pulsada reduce la pasivación de los electrodos y prolonga su vida útil.
El sistema de control incluye sensores que miden el pH del agua en tiempo real. También monitorean la conductividad, la temperatura y la corriente que fluye entre los electrodos.
Los controladores automáticos ajustan la corriente según las variaciones en la calidad del agua de entrada. Esto garantiza un tratamiento uniforme incluso cuando cambia la carga contaminante.
En sistemas industriales avanzados se incorporan interfaces gráficas y registros de datos. Estas herramientas permiten analizar el rendimiento histórico y detectar anomalías de operación.
¿Cómo funciona el proceso de electrocoagulación?
El proceso de electrocoagulación del agua sigue una secuencia definida de etapas. Todo comienza cuando la corriente eléctrica pasa a través de los electrodos sumergidos en el agua contaminada.
La primera fase involucra la disolución del ánodo y la generación de iones metálicos. Estos iones se dispersan rápidamente en el medio acuoso por efecto del campo eléctrico y la agitación natural.
En la segunda fase, los iones reaccionan con el agua para formar hidróxidos insolubles. Estos hidróxidos actúan como agentes coagulantes que desestabilizan las partículas suspendidas.
La tercera fase corresponde a la agregación de los contaminantes desestabilizados. Se forman flóculos cada vez más grandes que finalmente se separan del agua por sedimentación o flotación.
Generación in situ de agentes coagulantes
El término «in situ» significa que los coagulantes se producen directamente dentro del reactor. No es necesario transportar, almacenar ni dosificar productos químicos de manera externa.
Cuando el aluminio actúa como ánodo, los iones Al³⁺ reaccionan con los iones OH⁻ del agua. El resultado es hidróxido de aluminio, un compuesto gelatinoso con alta capacidad de adsorción.
Con electrodos de hierro, la reacción produce hidróxidos férricos o ferrosos según las condiciones de pH y potencial. Ambas formas son efectivas, aunque el hidróxido férrico tiene mayor poder coagulante.
La velocidad de generación de coagulantes se controla regulando la corriente eléctrica. A mayor corriente, mayor producción de iones y, por lo tanto, mayor capacidad de tratamiento.
Esta generación controlada evita la sobredosificación que a menudo ocurre con la coagulación química. El resultado es un tratamiento más preciso y con menor producción de residuos.
Formación de flóculos y separación de contaminantes
Una vez que los hidróxidos metálicos desestabilizan los contaminantes, comienza la formación de microflóculos. Estas pequeñas agrupaciones se unen progresivamente entre sí para crear flóculos más grandes.
Los flóculos alcanzan un tamaño suficiente para sedimentar por gravedad o ser arrastrados a la superficie por las microburbujas de hidrógeno. La separación depende de la densidad del flóculo.
Los flóculos densos tienden a sedimentar hacia el fondo del reactor. Los más ligeros o con burbujas adheridas flotan y se acumulan en la superficie formando una capa de espuma.
El tiempo necesario para la formación completa de flóculos varía entre 10 y 45 minutos. Depende del tipo de contaminante, la concentración inicial y la densidad de corriente aplicada.
La eficiencia de separación mejora cuando se combina la sedimentación con la electroflotación. Muchos sistemas industriales incorporan ambos mecanismos en un mismo reactor.
Tratamiento y gestión de lodos resultantes
Los lodos generados por la electrocoagulación tienen características distintas a los lodos de coagulación química. Son más compactos, con menor contenido de humedad y más fáciles de deshidratar.
El volumen de lodos producidos puede ser hasta un 50 % menor comparado con procesos químicos convencionales. Esto reduce significativamente los costos de disposición final.
La composición de los lodos depende del material del electrodo y del tipo de contaminante tratado. Los lodos con aluminio contienen principalmente hidróxido de aluminio y los contaminantes atrapados.
Para la deshidratación se utilizan filtros prensa, lechos de secado o centrífugas. El lodo deshidratado puede alcanzar un contenido de sólidos del 20 al 35 %, según el método empleado.
En algunos casos, los lodos pueden aprovecharse como materia prima en la fabricación de ladrillos o como enmienda para suelos no agrícolas. La valorización de estos residuos es un campo de investigación activo.
Parámetros que afectan la eficiencia del tratamiento
La eficiencia de la electrocoagulación del agua depende de múltiples variables operativas. A continuación se presentan los parámetros más determinantes:
- Densidad de corriente: Controla la cantidad de iones metálicos liberados por unidad de área del electrodo. Valores típicos oscilan entre 10 y 150 A/m².
- Voltaje aplicado: Determina la energía suministrada al sistema. Debe ser suficiente para superar la resistencia del agua y generar la corriente deseada.
- pH inicial del agua: Influye directamente en la forma química de los hidróxidos metálicos. El rango óptimo suele estar entre 6 y 8 para la mayoría de las aplicaciones.
- Conductividad eléctrica: A mayor conductividad, menor resistencia y menor consumo energético. Se puede aumentar añadiendo pequeñas cantidades de cloruro de sodio.
- Tiempo de electrólisis: Períodos más largos generan más coagulante, pero existe un punto óptimo a partir del cual la mejora es mínima.
- Distancia entre electrodos: Afecta la resistencia eléctrica y la distribución del campo. Distancias menores reducen el voltaje necesario.
- Temperatura del agua: Temperaturas más altas mejoran la conductividad y aceleran las reacciones. Sin embargo, temperaturas excesivas pueden generar pérdida de gas.
- Material del electrodo: La elección entre aluminio y hierro depende del contaminante objetivo. Cada material genera hidróxidos con propiedades diferentes.
Densidad de corriente y voltaje aplicado
La densidad de corriente se define como la cantidad de amperios por unidad de área superficial del electrodo. Es el parámetro operativo más importante porque determina la velocidad de disolución del metal.
Valores bajos de densidad de corriente producen pocos iones coagulantes. El tratamiento resulta lento y la eficiencia de remoción es insuficiente para cumplir con los estándares de descarga.
Valores excesivamente altos generan un consumo energético desproporcionado. Además, aceleran el desgaste de los electrodos y pueden provocar un calentamiento excesivo del agua.
El rango óptimo de densidad de corriente varía entre 20 y 80 A/m² para la mayoría de las aplicaciones industriales. Este rango equilibra la eficiencia de remoción con el costo energético.
El voltaje aplicado depende de la resistencia del agua y la distancia entre electrodos. En sistemas bien diseñados, los voltajes típicos se sitúan entre 5 y 25 voltios.
pH, conductividad y características del agua
El pH del agua es determinante porque controla la especiación de los hidróxidos metálicos. A pH entre 6 y 7, el hidróxido de aluminio presenta su máxima capacidad de adsorción y coagulación.
Si el pH es demasiado bajo, los hidróxidos se disuelven y no cumplen su función coagulante. Si es demasiado alto, se forman aluminatos solubles que tampoco son efectivos.
La conductividad del agua facilita el paso de corriente eléctrica entre los electrodos. Aguas con baja conductividad requieren voltajes más altos, lo que incrementa el consumo de energía.
Para mejorar la conductividad, se puede agregar cloruro de sodio en concentraciones de 0,5 a 2 g/L. La presencia de iones cloruro también previene la formación de capas pasivas en los electrodos.
La concentración y el tipo de contaminantes presentes en el agua influyen directamente en el tiempo de tratamiento necesario. Aguas con alta carga contaminante requieren más iones coagulantes.
Tiempo de electrólisis y distancia entre electrodos
El tiempo de electrólisis es el período durante el cual se aplica la corriente eléctrica al sistema. A mayor tiempo, mayor cantidad de iones metálicos liberados y mayor remoción de contaminantes.
Sin embargo, existe un tiempo óptimo para cada aplicación. Después de cierto punto, la mejora en la eficiencia se vuelve marginal y solo se incrementan los costos.
En la mayoría de los casos, los tiempos de tratamiento efectivos varían entre 15 y 45 minutos. Para contaminantes muy resistentes como ciertos colorantes, pueden necesitarse hasta 60 minutos.
La distancia entre electrodos afecta la resistencia eléctrica del sistema. Distancias de 1 a 3 centímetros ofrecen el mejor compromiso entre eficiencia y distribución uniforme del campo eléctrico.
Distancias muy pequeñas pueden provocar cortocircuitos por la acumulación de lodos entre las placas. Distancias grandes requieren voltajes elevados y reducen la eficiencia global del proceso.
Aplicaciones de la electrocoagulación en aguas residuales
La versatilidad de la electrocoagulación del agua permite su uso en numerosos sectores industriales. Cada aplicación requiere condiciones operativas específicas adaptadas al tipo de contaminante.
Los sectores que más se benefician de esta tecnología incluyen la industria textil, metalúrgica, alimentaria y minera. También se utiliza en el tratamiento de agua potable en comunidades con problemas de arsénico o fluoruros.
Efluentes de la industria textil y remoción de colorantes
La industria textil genera grandes volúmenes de agua residual con alta concentración de colorantes sintéticos. Estos colorantes son difíciles de degradar por métodos biológicos convencionales debido a su estructura molecular estable.
La electrocoagulación ha demostrado eficiencias de remoción de color superiores al 95 % en muchos estudios. Los hidróxidos metálicos adsorben los colorantes y los incorporan a los flóculos.
Los colorantes reactivos, ácidos y dispersos responden bien al tratamiento con electrodos de aluminio. Los colorantes directos y básicos se remueven de forma eficiente con electrodos de hierro.
Además de eliminar el color, el proceso reduce la demanda química de oxígeno y los sólidos suspendidos totales. En una sola etapa se logra un tratamiento integral del efluente textil.
Remoción de metales pesados en aguas industriales
Las aguas residuales de industrias metalúrgicas, galvánicas y mineras contienen metales pesados como cromo, zinc, níquel, cobre y plomo. Estos metales representan un riesgo grave para la salud humana y los ecosistemas acuáticos.
La electrocoagulación convierte los metales pesados disueltos en formas insolubles que se incorporan a los flóculos. Los hidróxidos metálicos coprecipitan estos contaminantes de manera efectiva.
Para el cromo hexavalente, los electrodos de hierro son particularmente efectivos. El hierro ferroso reduce el Cr(VI) tóxico a Cr(III), que luego precipita como hidróxido de cromo.
Se han reportado eficiencias de remoción superiores al 99 % para cromo, zinc y cobre en condiciones operativas optimizadas. El pH final del agua tratada también mejora significativamente.
El proceso permite tratar efluentes con concentraciones de metales pesados desde fracciones de mg/L hasta cientos de mg/L. Esta flexibilidad lo hace aplicable a diversas fuentes de contaminación industrial.
Eliminación de arsénico y fluoruros en agua potable
Millones de personas en el mundo consumen agua con concentraciones de arsénico y fluoruros por encima de los límites recomendados por la OMS. La electrocoagulación ofrece una solución práctica y de bajo mantenimiento para estas comunidades.
Los electrodos de hierro son altamente efectivos para remover arsénico. El hierro oxidado forma óxidos e hidróxidos que adsorben el arsénico en sus formas más comunes: Arsenito y arsenato.
Para la remoción de fluoruros, los electrodos de aluminio son la opción preferida. El hidróxido de aluminio tiene una afinidad natural por los iones fluoruro, atrapándolos en su estructura.
Se han alcanzado niveles de arsénico inferiores a 10 µg/L, cumpliendo con las normas internacionales de agua potable. Esto se logra con tiempos de tratamiento relativamente cortos.
La tecnología es especialmente valiosa en zonas rurales de América Latina y el sur de Asia. En estos lugares, el arsénico de origen natural contamina fuentes subterráneas que abastecen a poblaciones enteras.
Tratamiento de aguas en la industria alimentaria
Las industrias de procesamiento de alimentos generan efluentes con alta carga orgánica. Estos contienen grasas, aceites, proteínas, almidones y sólidos suspendidos en concentraciones elevadas.
La electrocoagulación es especialmente eficaz para separar grasas y aceites emulsificados que no se eliminan con trampas de grasa convencionales. Los hidróxidos metálicos desestabilizan las emulsiones.
En plantas de procesamiento de carne, lácteos y aceites vegetales, se han logrado reducciones de DBO superiores al 80 %. La turbidez del efluente se reduce prácticamente en su totalidad.
El proceso también elimina bacterias y patógenos presentes en el agua residual. La acción del campo eléctrico y los iones metálicos contribuyen a la desinfección parcial del efluente.
La ausencia de químicos añadidos es una ventaja crucial para la industria alimentaria, donde se busca evitar residuos de reactivos en las aguas de descarga.
Ventajas y desventajas de la electrocoagulación
Como toda tecnología de tratamiento, la electrocoagulación del agua presenta aspectos positivos y limitaciones que conviene evaluar antes de implementarla.
| Ventajas | Desventajas |
|---|---|
| No requiere almacenar ni transportar reactivos químicos | Consumo continuo de electricidad durante la operación |
| Genera menor volumen de lodos que la coagulación química | Los electrodos se desgastan y deben reemplazarse periódicamente |
| Puede remover múltiples contaminantes en una sola etapa | La pasivación de electrodos reduce la eficiencia con el tiempo |
| Operación sencilla con poca intervención del operador | Funciona mejor con aguas de conductividad media a alta |
| Compatible con fuentes de energía renovable como paneles solares | El escalamiento a grandes volúmenes requiere diseño cuidadoso |
| Efecto desinfectante parcial por acción del campo eléctrico | El costo inicial del equipo puede ser más alto que el de dosificadores químicos |
| Los lodos son más compactos y fáciles de deshidratar | La eficiencia varía según las características específicas del agua |
| Tiempos de tratamiento relativamente cortos | Requiere un suministro eléctrico estable para un funcionamiento óptimo |
Diseño y escalamiento de reactores de electrocoagulación
El paso de una escala de laboratorio a una planta industrial es uno de los mayores desafíos de la electrocoagulación. El escalamiento exitoso requiere mantener las mismas condiciones de densidad de corriente, tiempo de contacto y relación área-volumen.
Los parámetros que funcionan en un vaso de precipitados no siempre se replican directamente en un reactor de miles de litros. La distribución del flujo, la disipación de calor y la uniformidad del campo eléctrico cambian con el tamaño.
Los diseños modulares permiten escalar el sistema añadiendo unidades en paralelo. Cada módulo mantiene las condiciones óptimas y el conjunto procesa mayores volúmenes.
Selección del material de electrodos según el contaminante
Elegir el material correcto del electrodo es una decisión crítica en el diseño del sistema. No existe un material universal que funcione igual de bien para todos los contaminantes.
Para aguas con colorantes textiles y turbidez elevada, el aluminio suele ser la primera opción. Sus hidróxidos tienen gran superficie específica y excelente capacidad de adsorción de compuestos orgánicos.
Cuando el objetivo principal es remover metales pesados como cromo, níquel o plomo, los electrodos de hierro ofrecen mejores resultados. El hierro además puede reducir contaminantes oxidados a formas menos tóxicas.
Para la remoción de arsénico, el hierro es claramente superior al aluminio porque genera óxidos de hierro con altísima afinidad por las especies de arsénico.
En aguas con múltiples contaminantes, la combinación de electrodos de aluminio y hierro en configuración alternada puede ser la mejor estrategia. Así se aprovechan las fortalezas de cada material.
Dimensionamiento del sistema a escala piloto e industrial
El dimensionamiento parte de los resultados obtenidos en pruebas de laboratorio. Los parámetros clave a mantener constantes son la densidad de corriente, la relación de área de electrodo por volumen de agua y el tiempo de retención.
El caudal de diseño determina el tamaño del reactor. Para un caudal de 10 m³/h con un tiempo de retención de 30 minutos, el volumen útil del reactor debe ser de al menos 5 m³.
El número de electrodos se calcula dividiendo el área total necesaria entre el área individual de cada placa. Se debe considerar un espacio de 1 a 2 centímetros entre placas consecutivas.
La potencia eléctrica requerida se obtiene multiplicando el voltaje por la corriente total. Para sistemas industriales, la potencia puede variar entre 1 y 50 kW dependiendo del volumen y el tipo de agua.
Es recomendable incluir un factor de seguridad del 20 al 30 % sobre los valores calculados. Esto compensa las variaciones en la calidad del agua de entrada y el desgaste progresivo de los electrodos.
Mantenimiento preventivo y vida útil de los electrodos
Los electrodos se consumen gradualmente durante la operación normal del sistema. La tasa de consumo depende de la densidad de corriente, el tiempo de operación y el material utilizado.
La pasivación es uno de los problemas más frecuentes. Consiste en la formación de una capa de óxido sobre la superficie del electrodo que impide su disolución uniforme.
Para prevenir la pasivación, se utiliza la inversión periódica de la polaridad. Cada cierto tiempo, el ánodo se convierte en cátodo y viceversa, limpiando la superficie de las capas pasivas.
La limpieza mecánica con cepillos o chorro de agua a presión complementa la inversión de polaridad. Se recomienda realizar esta limpieza cada 50 a 100 horas de operación continua.
La vida útil de un juego de electrodos de aluminio oscila entre 3 y 12 meses en operación industrial. Para electrodos de hierro, la vida útil puede ser ligeramente menor debido a su mayor tasa de disolución.
Un programa de mantenimiento preventivo incluye la inspección visual regular de los electrodos, la medición de su espesor residual y el registro de los parámetros eléctricos del sistema.
Preguntas frecuentes
¿Qué contaminantes puede eliminar la electrocoagulación?
La electrocoagulación es capaz de remover una amplia variedad de contaminantes presentes en el agua. Entre ellos se encuentran metales pesados como cromo, zinc, cobre, níquel y plomo, así como sólidos suspendidos, turbidez, colorantes textiles, grasas y aceites emulsificados, bacterias, arsénico, fluoruros, fósforo, demanda química de oxígeno y compuestos orgánicos persistentes. Su eficacia depende de las condiciones operativas y del tipo de electrodo utilizado en cada caso particular.
¿Cuánto cuesta un sistema de electrocoagulación?
El costo de un sistema depende de varios factores como el caudal a tratar, el tipo de contaminante, el material de los electrodos y el grado de automatización requerido. Un equipo de laboratorio puede costar entre 500 y 3.000 dólares, mientras que una planta piloto oscila entre 5.000 y 30.000 dólares. Los sistemas industriales para caudales mayores a 10 m³/h pueden superar los 50.000 dólares, incluyendo la instalación, la fuente de alimentación y los sistemas de control automatizado.
¿Es mejor la electrocoagulación que la coagulación química?
Cada método tiene sus fortalezas según el contexto de aplicación. La electrocoagulación genera menos lodos, no requiere almacenamiento de reactivos y puede tratar múltiples contaminantes simultáneamente. Sin embargo, la coagulación química tiene menores costos energéticos cuando se dispone de reactivos a bajo precio y se tratan grandes volúmenes de agua municipal. La electrocoagulación resulta más conveniente en efluentes industriales complejos, en ubicaciones remotas sin acceso a proveedores químicos o cuando se busca minimizar residuos secundarios.
¿Qué electrodos son más eficientes para tratar agua?
La eficiencia del electrodo depende directamente del tipo de contaminante que se quiere eliminar. Los electrodos de aluminio son más eficientes para remover turbidez, colorantes, fluoruros y compuestos orgánicos gracias a la alta superficie específica de sus hidróxidos. Los electrodos de hierro funcionan mejor para metales pesados, arsénico y fósforo porque sus óxidos e hidróxidos tienen mayor capacidad de adsorción para estas especies. En muchos casos, la combinación alternada de ambos materiales dentro del mismo reactor ofrece los mejores resultados globales.
¿Se puede aplicar la electrocoagulación a escala doméstica?
Sí, existen prototipos y equipos compactos diseñados para uso doméstico o comunitario a pequeña escala. Estos sistemas están orientados principalmente a la remoción de arsénico y fluoruros en comunidades rurales con fuentes de agua contaminadas de forma natural. Funcionan con corriente de baja tensión y pueden alimentarse con paneles solares de pequeña potencia. Sin embargo, requieren un mantenimiento mínimo periódico como la limpieza o el reemplazo de electrodos, y su rendimiento es óptimo cuando el agua tiene una conductividad adecuada para facilitar el paso de corriente.
¿Cuánta energía consume un equipo de electrocoagulación?
El consumo energético varía según la densidad de corriente aplicada, la conductividad del agua y el tiempo de tratamiento. En valores típicos, el consumo oscila entre 0,5 y 5 kWh por metro cúbico de agua tratada. Aguas con mayor conductividad requieren menos voltaje y, por lo tanto, consumen menos energía. El tipo de contaminante también influye, ya que concentraciones más altas demandan mayor producción de iones coagulantes. La optimización de parámetros operativos y el uso de corriente pulsada pueden reducir el consumo hasta en un 30 % respecto a la operación con corriente continua constante.
¿Cuánto dura el tratamiento de electrocoagulación en cada ciclo?
El tiempo de tratamiento por ciclo depende de la concentración y naturaleza de los contaminantes presentes en el agua. Para aguas con turbidez moderada o metales pesados en concentraciones bajas, tiempos de 10 a 20 minutos suelen ser suficientes. Efluentes industriales con alta carga de colorantes o grasas emulsificadas pueden requerir entre 30 y 60 minutos para alcanzar los niveles de remoción deseados. En sistemas de flujo continuo, el tiempo de retención hidráulica se diseña para garantizar el contacto adecuado entre el agua y los iones coagulantes generados.
¿Qué pasa con el pH del agua después del tratamiento?
El pH del agua suele aumentar ligeramente después del proceso de electrocoagulación. Esto ocurre porque la reducción del agua en el cátodo genera iones hidroxilo que elevan la alcalinidad del medio. En aguas con pH inicial ácido, el proceso puede actuar como un neutralizador natural, llevando el pH a valores cercanos a la neutralidad. En aguas alcalinas, el cambio es menos pronunciado. Este efecto regulador es una ventaja adicional del proceso, ya que en muchos casos el efluente tratado cumple con los rangos de pH exigidos por la normativa ambiental sin necesidad de ajuste posterior.
¿Es posible combinar la electrocoagulación con otros tratamientos?
La combinación con otros procesos es una práctica cada vez más extendida en plantas de tratamiento modernas. La electrocoagulación puede funcionar como pretratamiento antes de sistemas biológicos, reduciendo la carga contaminante que llega a los reactores de lodos activados. También se combina con filtración por membranas para obtener un efluente de altísima calidad, o con procesos de oxidación avanzada para degradar compuestos orgánicos recalcitrantes. Estas combinaciones híbridas aprovechan las fortalezas de cada tecnología y logran eficiencias de tratamiento superiores a las que se obtienen con cualquier método individual.
¿Qué limitaciones tiene este proceso en aguas con baja salinidad?
Las aguas con baja conductividad eléctrica representan un desafío operativo para la electrocoagulación. La escasa presencia de iones disueltos aumenta la resistencia eléctrica del medio, lo que obliga a aplicar voltajes más altos para mantener la corriente deseada. Esto incrementa el consumo energético y puede hacer que el proceso sea menos rentable. Para superar esta limitación, se añaden pequeñas cantidades de electrolito soporte como cloruro de sodio, en concentraciones de 0,5 a 2 g/L. Los iones cloruro, además, ayudan a prevenir la formación de capas pasivas sobre la superficie de los electrodos, mejorando la eficiencia general del sistema.
Conclusión
A lo largo de este artículo has podido conocer en profundidad cómo funciona la electrocoagulación del agua, desde sus principios electroquímicos hasta las aplicaciones concretas en distintos sectores industriales. Este proceso representa una alternativa real y eficiente frente a los métodos químicos tradicionales, con ventajas claras en cuanto a simplicidad operativa y menor generación de residuos.
Ahora tienes una visión completa de los parámetros que influyen en la eficiencia del tratamiento, los tipos de electrodos disponibles, las configuraciones de reactor y los criterios para escalar un sistema desde el laboratorio hasta la planta industrial. Toda esta información te permite evaluar si la electrocoagulación se adapta a las necesidades específicas de un proyecto de tratamiento de aguas.
La electrocoagulación sigue ganando terreno como tecnología sostenible en el campo del tratamiento de aguas, y su desarrollo no se detiene. En este sitio web encontrarás más contenidos relacionados con tecnologías de tratamiento ambiental y temas complementarios que te ayudarán a seguir profundizando en esta fascinante área del conocimiento.
Sigue aprendiendo:

¿Cómo funciona una planta potabilizadora de agua?

Ingeniería ambiental vs. Ciencias ambientales

¿Cómo hacer compostaje industrial a gran escala?

Contaminación acústica urbana

¿Qué son los bonos de carbono y cómo funcionan?

Ejemplos de economía circular

Tipos de contaminación del agua y sus causas

Tratamiento de aguas residuales por lodos activados