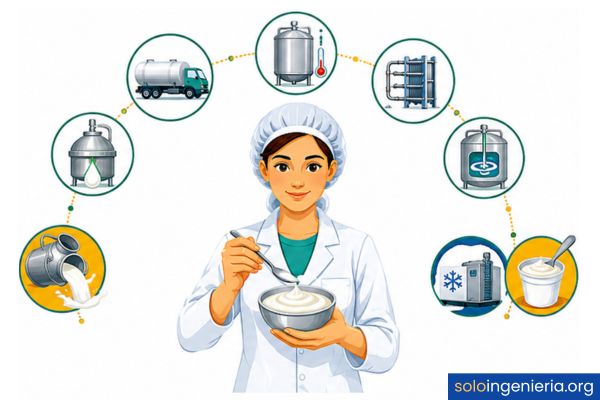
La elaboración del yogur a escala industrial sigue una secuencia de etapas bien definidas: desde la recepción y tratamiento de la leche, pasando por la inoculación con cultivos lácticos y la fermentación controlada, hasta el envasado final. Cada fase tiene un propósito técnico específico y responde a normas de calidad estrictas.
¿Qué es el yogur y cómo se define industrialmente?
El yogur es un producto lácteo fermentado que se obtiene cuando bacterias específicas transforman la lactosa de la leche en ácido láctico. Esta acidificación provoca la coagulación de las proteínas, lo que genera la textura y el sabor característicos del yogur. A escala industrial, esta definición se amplía: el proceso debe ser reproducible, estandarizado y capaz de garantizar las mismas propiedades en cada lote que sale de la planta.
Desde el punto de vista regulatorio, el yogur industrial está definido por normas internacionales —como las del Codex Alimentarius— que establecen los microorganismos permitidos, los valores mínimos de acidez y los requisitos de composición. Cumplir estas normas no es opcional: es la base sobre la que se diseña todo el proceso de producción.
Composición básica del yogur
En su forma más elemental, el yogur está compuesto por leche —entera, semidescremada o descremada— y cultivos bacterianos vivos. Los sólidos lácteos, la grasa y la proporción de agua determinan la textura final del producto. En la producción industrial se ajustan estos componentes antes de iniciar la fermentación, lo que permite obtener un yogur con características consistentes en cada ciclo de producción.
Diferencia entre yogur artesanal e industrial
La diferencia más importante no está en el principio biológico —que es el mismo en ambos casos— sino en la escala, el control y la reproducibilidad. El yogur industrial se produce bajo condiciones monitoreadas con precisión: temperatura, pH, tiempo de fermentación y composición de la leche se registran y ajustan en cada lote. El yogur artesanal depende más de la experiencia del productor y presenta mayor variabilidad entre una tanda y otra.
Materias primas utilizadas en la producción de yogur
La calidad del yogur depende, en gran medida, de la calidad de sus ingredientes de partida. Una leche con alta carga microbiana inicial o con residuos de antibióticos puede inhibir el crecimiento de los cultivos lácticos y arruinar el lote completo. Por eso, la selección de materias primas es el primer punto de control crítico en cualquier planta de producción.
Selección y calidad de la leche
La leche que entra a la planta debe cumplir criterios fisicoquímicos y microbiológicos establecidos. Se evalúan parámetros como el contenido de grasa y proteína, la acidez titulable, la densidad y la ausencia de inhibidores. La presencia de antibióticos en la leche es uno de los problemas más graves, ya que bloquea directamente la actividad de las bacterias fermentadoras. Cualquier tanque que no supere estas pruebas es rechazado antes de ingresar al proceso.
Para entender mejor cómo se verifica la idoneidad de la leche en la industria, es útil conocer los fundamentos del proceso de pasteurización de la leche industrialmente, que también forma parte de esta cadena de control térmico y sanitario.
Cultivos lácticos: los microorganismos clave
Los protagonistas biológicos del yogur son dos bacterias: Streptococcus thermophilus y Lactobacillus delbrueckii subsp. bulgaricus. Ambas trabajan en simbiosis: una produce compuestos que estimulan a la otra, acelerando la fermentación y mejorando las propiedades sensoriales del producto final. Estas cepas se añaden en forma de cultivos liofilizados o líquidos que la planta adquiere de proveedores certificados.
Streptococcus thermophilus
Crece rápido al inicio de la fermentación. Produce ácido láctico y dióxido de carbono, lo que estimula el crecimiento del Lactobacillus. Prefiere temperaturas entre 37 y 45 °C.
Lactobacillus delbrueckii subsp. bulgaricus
Toma protagonismo en la segunda fase. Produce más ácido láctico, aminoácidos y compuestos aromáticos que definen el sabor final del yogur. Activo entre 42 y 45 °C.
Etapas del proceso de elaboración del yogur industrial
El proceso de producción del yogur industrial sigue una secuencia lógica donde cada etapa prepara las condiciones óptimas para la siguiente. Saltarse o descuidar cualquiera de estos pasos compromete la seguridad, la textura o la vida útil del producto final. A continuación se describen las fases principales en el orden en que ocurren dentro de la planta.
Estandarización y homogeneización de la leche
La estandarización consiste en ajustar el contenido de grasa y sólidos no grasos de la leche hasta alcanzar los valores deseados para el tipo de yogur que se va a producir. Este paso garantiza que el producto final siempre tenga la misma composición nutricional, independientemente de las variaciones naturales de la leche cruda recibida. Después, la leche pasa por un homogeneizador que reduce el tamaño de los glóbulos de grasa para evitar que se separen durante el proceso.
La homogeneización también mejora la textura del yogur: al tener los glóbulos de grasa más pequeños y distribuidos uniformemente, el gel que se forma durante la fermentación resulta más estable y cremoso. Este paso es especialmente importante en yogures con alto contenido de grasa o en productos enriquecidos con sólidos lácteos adicionales.
Tratamiento térmico de la leche
Antes de añadir los cultivos bacterianos, la leche se somete a un tratamiento térmico más intenso que una pasteurización convencional. El parámetro más utilizado en la industria del yogur es calentar la leche a entre 85 y 95 °C durante 15 a 30 minutos, lo que elimina microorganismos patógenos y competidores, y al mismo tiempo desnaturaliza las proteínas del suero, mejorando la textura final del producto.
Este tratamiento térmico tiene una doble función: sanitaria y tecnológica. Las proteínas desnaturalizadas forman una red más fina y estable durante la fermentación, lo que reduce la sinéresis —esa separación de suero líquido que a veces se ve en la superficie del yogur— y mejora la consistencia general del producto.
Inoculación y fermentación
Una vez que la leche se enfría hasta la temperatura óptima de fermentación —entre 42 y 45 °C—, se inocula con el cultivo iniciador. La proporción de cultivo añadida, la temperatura y el tiempo de incubación son los tres parámetros que más influyen en el sabor, la acidez y la textura del yogur resultante. La fermentación dura, en promedio, entre cuatro y seis horas en condiciones industriales controladas.
Durante este tiempo, las bacterias convierten la lactosa en ácido láctico, lo que reduce progresivamente el pH de la leche. Cuando el pH desciende a valores cercanos a 4,6, las proteínas de la leche —principalmente la caseína— se coagulan y forman el gel característico del yogur. En este punto se considera que la fermentación ha concluido y se interrumpe el proceso mediante enfriamiento.
Enfriamiento y batido
El enfriamiento rápido es fundamental para detener la fermentación en el momento exacto y evitar que el yogur se sobreacidifique. La temperatura objetivo tras el enfriamiento ronda los 15 a 20 °C en una primera fase, y luego continúa bajando hasta los 4 °C durante el almacenamiento. Este descenso térmico también estabiliza la estructura del gel formado durante la fermentación.
En el caso del yogur batido, la masa fermentada se agita mecánicamente después del enfriamiento para romper el gel y obtener una textura suave y fluida. El yogur firme, en cambio, se envasa antes de la fermentación y se deja coagular directamente en el envase final, sin batido posterior. Esta diferencia de proceso define dos de los tipos de yogur más comunes en el mercado.
Adición de ingredientes y envasado
Después del enfriamiento y, en su caso, del batido, se incorporan los ingredientes adicionales: frutas, mermeladas, saborizantes naturales, azúcar o edulcorantes, según la variedad del producto. En la mayoría de las plantas, la adición de fruta se realiza mediante inyección dosificada en línea, justo antes del envasado, para preservar la textura y el color de las frutas.
El envasado se realiza en condiciones de higiene estrictas para evitar la recontaminación del producto. Las envasadoras modernas trabajan en atmósferas controladas y utilizan envases esterilizados, lo que permite alcanzar la vida útil declarada en la etiqueta sin necesidad de añadir conservadores artificiales. Tras el sellado, los envases pasan a una cámara de refrigeración donde completan su enfriamiento antes de la distribución.
¿Cómo controlan la calidad del yogur durante su producción?
El control de calidad en la producción de yogur no ocurre al final del proceso: se aplica en cada etapa, desde la recepción de la leche hasta el envasado. Este enfoque preventivo, conocido en la industria alimentaria como sistema HACCP (Análisis de Peligros y Puntos Críticos de Control), permite detectar y corregir desviaciones antes de que afecten al producto terminado.
Parámetros fisicoquímicos de control
Los técnicos de calidad monitorean de forma continua variables como el pH, la acidez titulable, la temperatura de fermentación, la viscosidad y la composición nutricional. El pH es el indicador más inmediato del avance de la fermentación: cuando baja a 4,6, confirma que la coagulación se ha producido correctamente. Un pH demasiado alto indica fermentación incompleta; uno demasiado bajo, sobreacidificación.
Control microbiológico
Además de los análisis fisicoquímicos, el laboratorio realiza pruebas microbiológicas periódicas en muestras de cada lote. Se verifica la ausencia de coliformes, levaduras y mohos, que son los principales indicadores de contaminación cruzada durante el proceso. También se controla el recuento de bacterias lácticas viables, que debe estar por encima de los valores mínimos establecidos por la normativa para garantizar que el yogur sigue siendo un producto con cultivos activos.
Estos análisis microbiológicos se realizan tanto en el producto fresco como en muestras de vida útil acelerada, que simulan las condiciones de almacenamiento para predecir cómo evolucionará el yogur hasta su fecha de vencimiento. Un plan de muestreo bien diseñado permite detectar problemas recurrentes en equipos o superficies de contacto antes de que se conviertan en un riesgo para la seguridad alimentaria.
Tipos de yogur que se producen a escala industrial
La industria láctea produce varios formatos de yogur que se diferencian por su proceso de elaboración, su textura y los ingredientes adicionales que se incorporan. Cada tipo responde a un segmento de consumidores distinto y requiere ajustes específicos en la línea de producción. Conocer estas variantes es fundamental para entender por qué el proceso que se describió anteriormente tiene ramificaciones según el producto que se busca obtener.
- Yogur firme: Se envasa antes de la fermentación y coagula directamente en el envase. Tiene una textura sólida y es el tipo más tradicional. Su producción requiere mayor precisión en la dosificación del cultivo y el control de temperatura en las cámaras de incubación.
- Yogur batido: Fermenta en tanques grandes y luego se bate para romper el gel antes del envasado. Resulta en una textura suave y uniforme, ideal para añadir frutas en preparaciones mezcladas. Es el formato más común en el mercado.
- Yogur líquido o para beber: Pasa por un proceso de batido más intenso o por homogeneización adicional tras la fermentación, lo que reduce aún más su viscosidad. Se comercializa en botellas y su consumo no requiere cuchara.
- Yogur griego: Se somete a un proceso de concentración que elimina parte del suero, lo que eleva su contenido de proteína y reduce su contenido de humedad. Industrialmente, esta concentración se logra mediante ultrafiltración o centrifugación.
- Yogur con frutas: Puede ser firme o batido, con la fruta incorporada en el fondo del envase o mezclada de forma homogénea. El control de la actividad del agua y el pH es crítico para evitar el crecimiento de levaduras y mohos en la interfaz yogur-fruta.
Si quieres ampliar tu conocimiento sobre otros lácteos fermentados y su proceso de producción, el artículo sobre la elaboración del queso te muestra cómo la coagulación de la leche puede llevarse por caminos muy distintos según el producto final que se busca obtener.
Equipos e instalaciones en una planta de yogur
Una planta de producción de yogur industrial opera con una línea de equipos diseñados para procesar grandes volúmenes de leche manteniendo condiciones sanitarias estrictas. El diseño higiénico de los equipos —sin ángulos muertos, con superficies lisas y sistemas de limpieza CIP (Cleaning-in-Place)— es tan importante como la maquinaria misma. Un equipo técnicamente eficiente pero difícil de limpiar representa un riesgo microbiológico permanente.
Los tanques de fermentación están diseñados con doble camisa para controlar la temperatura mediante agua caliente o fría según la fase del proceso. La capacidad de estos tanques puede superar los 50.000 litros en plantas de gran producción, lo que exige sistemas automatizados de control de pH y temperatura en tiempo real. Las bombas que mueven el yogur entre etapas también están diseñadas para ejercer la menor presión posible sobre el gel fermentado, evitando su degradación prematura.
Para quienes se acercan por primera vez a esta área, el campo de la ingeniería en alimentos estudia precisamente cómo se diseñan, optimizan y controlan estos procesos de transformación, combinando principios de microbiología, termodinámica e ingeniería de procesos.
Preguntas frecuentes
¿Qué bacterias se usan en la elaboración del yogur industrial?
Las dos bacterias que definen el yogur como producto son Streptococcus thermophilus y Lactobacillus delbrueckii subsp. bulgaricus. Ambas son termófilas —trabajan mejor entre 42 y 45 °C— y actúan en simbiosis: los productos del metabolismo de una estimulan el crecimiento de la otra. La normativa internacional exige que ambas estén vivas y activas en el producto final para que pueda denominarse yogur. Algunas plantas añaden cepas adicionales de Lactobacillus acidophilus o bifidobacterias para producir yogures probióticos con características funcionales diferenciadas.
¿Cuánto tiempo dura el proceso de fermentación del yogur?
En condiciones industriales controladas, la fermentación del yogur dura entre cuatro y seis horas, aunque este tiempo varía según la temperatura de incubación, la concentración del cultivo añadido y la composición de la leche. A mayor temperatura dentro del rango óptimo, más rápida es la acidificación. El parámetro que determina el punto final no es el tiempo en sí, sino el descenso del pH hasta valores cercanos a 4,6. En algunos procesos acelerados, con altas concentraciones de cultivo, la fermentación puede completarse en menos de tres horas sin comprometer la calidad del producto.
¿Por qué se pasteuriza la leche antes de hacer yogur?
El tratamiento térmico previo a la fermentación cumple dos funciones simultáneas. La primera es eliminar los microorganismos patógenos y competidores que podrían interferir con el cultivo iniciador o representar un riesgo para el consumidor. La segunda es tecnológica: el calor desnaturaliza las proteínas del suero, especialmente la beta-lactoglobulina, que al desplegarse interactúa con la caseína y forma una red proteica más fina y estable. Esto mejora la consistencia del yogur y reduce la separación de suero durante el almacenamiento, un fenómeno que los tecnólogos llaman sinéresis.
¿Qué diferencia hay entre yogur firme y yogur batido?
La diferencia radica en el momento y el lugar donde ocurre la fermentación. En el yogur firme, la leche inoculada se envasa primero y luego se incuba directamente en el envase, de modo que el gel se forma dentro del recipiente final y nunca se rompe. En el yogur batido, la fermentación ocurre en grandes tanques y, una vez que el gel está formado, se rompe mecánicamente mediante agitación antes del envasado. Esto da como resultado una textura suave y fluida. Ambos tienen el mismo perfil nutricional básico; la diferencia es exclusivamente de textura y de proceso productivo.
¿Qué es la estandarización de la leche en la industria láctea?
La estandarización es el proceso mediante el cual se ajusta la composición de la leche —principalmente el contenido de grasa y de sólidos no grasos— antes de iniciar cualquier transformación. Esto se logra mezclando leche entera con leche descremada o nata en proporciones calculadas. El objetivo es garantizar que el producto final siempre tenga las mismas características físicas, nutricionales y sensoriales, independientemente de las variaciones naturales de la leche cruda que entra a la planta según la época del año, la raza del ganado o la alimentación de los animales.
¿Cómo se conserva el yogur industrial después del envasado?
Una vez envasado, el yogur se conserva en cadena de frío a temperaturas iguales o inferiores a 4 °C desde la planta hasta el punto de venta. Esta temperatura no detiene completamente la actividad bacteriana —las bacterias lácticas siguen produciendo pequeñas cantidades de ácido—, pero la ralentiza lo suficiente como para mantener la calidad y la seguridad del producto durante toda su vida útil. Por eso, un yogur almacenado a temperatura ambiente pierde calidad mucho más rápido y su acidez aumenta de forma perceptible en pocos días. La cadena de frío es una condición no negociable para este tipo de productos.
¿Qué aditivos se usan en la producción de yogur industrial?
El yogur natural en su versión más básica no requiere aditivos: la fermentación por sí sola genera la acidez, la textura y los aromas característicos. Sin embargo, los yogures comerciales con sabores, frutas o texturas modificadas pueden contener estabilizantes —como almidón modificado, pectina o gelatina— para mejorar la consistencia durante el almacenamiento, así como saborizantes naturales, colorantes permitidos y edulcorantes en las versiones sin azúcar. Todos los aditivos utilizados deben estar aprobados por las autoridades sanitarias del país donde se comercializa el producto y declarados en la etiqueta.
Conclusión
El proceso de elaboración del yogur industrial es mucho más que una simple fermentación de leche. Detrás de cada envase hay una cadena de decisiones técnicas precisas —selección de materias primas, tratamiento térmico, control del cultivo, monitoreo del pH— que trabajan juntas para garantizarte un producto seguro, estable y con las mismas características en cada compra.
Ahora que conoces cada etapa, puedes relacionar conceptos que antes parecían aislados: la razón por la que el yogur se refrigera siempre, por qué su textura varía entre marcas o qué ocurre cuando su sabor se vuelve demasiado ácido. Esa comprensión del proceso te da una base sólida si estás comenzando a estudiar tecnología de alimentos o simplemente quieres entender mejor lo que consumes.
Si este tema te generó más curiosidad, en este sitio web encontrarás otros contenidos sobre procesos industriales en la cadena alimentaria, explicados con el mismo nivel de detalle y claridad. Hay mucho más por explorar dentro del campo de la ingeniería en alimentos.
Sigue aprendiendo:

¿Cómo se pasteuriza la leche industrialmente?

Fermentación alimentaria: Alimentos más nutritivos y duraderos

Atmósfera modificada en alimentos

HACCP: El sistema que protege los alimentos que consumes

Las propiedades reológicas de alimentos

Tipos de aditivos vs. conservantes alimentarios

¿Cómo se calcula la vida útil de un alimento?

Tipos de conservación de alimentos