La cristalización industrial es el proceso mediante el cual una sustancia disuelta en un líquido se transforma en sólidos con estructura ordenada y alta pureza. Se aplica en sectores como la farmacia, la alimentación y la química básica. Comprender cómo funciona, qué equipos utiliza y qué parámetros la controlan es fundamental en ingeniería química.
Fundamentos de la cristalización industrial
La cristalización industrial se basa en un principio físico-químico muy concreto: cuando una solución tiene más soluto disuelto del que puede sostener en equilibrio, ese exceso tiende a solidificarse con una estructura ordenada. Ese estado de desequilibrio es el motor de todo el proceso.
Para entender bien esta operación unitaria, es útil conocer los elementos clave que la componen. A continuación se presentan los fundamentos esenciales:
- Solubilidad: Cantidad máxima de soluto que puede disolverse en un solvente a una temperatura dada. Define el punto de partida del proceso.
- Sobresaturación: Estado en el que la concentración de soluto supera el límite de solubilidad. Es la fuerza impulsora que hace posible la cristalización.
- Nucleación: Formación de los primeros núcleos sólidos a partir de la solución sobresaturada. Sin nucleación no hay cristales.
- Crecimiento cristalino: Proceso por el cual los núcleos aumentan de tamaño al incorporar más moléculas de soluto desde la solución.
- Distribución de tamaño de partícula: Resultado final del proceso: determina la calidad del producto y su comportamiento en etapas posteriores como el filtrado o el empaque.
- Pureza del cristal: Medida de la ausencia de impurezas atrapadas dentro o entre los cristales formados.
Definición y principios de la operación unitaria
En ingeniería química, una operación unitaria es un paso con una función física bien definida dentro de un proceso más grande. La cristalización cumple esa función: separar y purificar una sustancia aprovechando diferencias en solubilidad, sin recurrir a reacciones químicas.
Sus principios fundamentales se agrupan en los siguientes conceptos:
- Equilibrio de fases: Describe las condiciones de temperatura y concentración en las que coexisten la solución líquida y el sólido cristalino sin que ninguna fase crezca ni se disuelva.
- Fuerza impulsora: Es la diferencia entre la concentración real de la solución y su concentración de saturación. Sin esta diferencia, el proceso no avanza.
- Cinética de cristalización: Estudia la velocidad a la que ocurren la nucleación y el crecimiento. Una cinética mal controlada genera cristales de tamaño irregular o con impurezas atrapadas.
- Balance de masa: Permite calcular cuánto soluto pasará del estado disuelto al sólido y cuánto quedará en la solución madre al final del proceso.
- Balance de energía: La cristalización libera o absorbe calor según la sustancia. Conocer este valor es indispensable para diseñar el intercambiador térmico del equipo.
Importancia de la cristalización en ingeniería química
La cristalización no es solo una operación de purificación; es también una herramienta de control de calidad. El tamaño, la forma y la pureza del cristal determinan directamente las propiedades del producto final, desde su solubilidad hasta su estabilidad en almacenamiento.
En industrias reguladas como la farmacéutica, los cristales deben cumplir especificaciones muy estrictas de tamaño y polimorfismo. Un error en este paso puede inutilizar un lote completo de medicamento. Por eso, dominar esta operación es una habilidad central en la formación del ingeniero químico, tan fundamental como entender la ingeniería química como disciplina global.
Además, la cristalización es una de las pocas operaciones unitarias que produce simultáneamente pureza y forma física controlada, algo que ningún otro método de separación logra con la misma eficiencia en un solo paso.
El proceso de cristalización industrial paso a paso
Entender el proceso completo ayuda a anticipar problemas y a tomar mejores decisiones de diseño. Cada etapa depende de la anterior, y un desequilibrio en cualquier punto afecta la calidad del cristal final.
Generación del estado de sobresaturación
La sobresaturación es el punto de partida real del proceso. Sin ella, no hay fuerza que empuje al soluto a abandonar la solución y ordenarse en forma sólida. Existen tres formas principales de alcanzar este estado: enfriar la solución, evaporar el solvente o combinar ambas en condiciones de vacío.
El nivel exacto de sobresaturación define cuántos núcleos se formarán y a qué velocidad crecerán. Un nivel demasiado alto genera miles de cristales muy pequeños; uno demasiado bajo ralentiza el proceso sin beneficio real.
Nucleación: formación de los primeros sólidos
La nucleación es el momento en que la solución deja de ser solo un líquido y comienza a organizarse en sólido. Es un fenómeno muy sensible a las condiciones del sistema. Existen dos grandes tipos de nucleación según su origen.
En la práctica industrial, se prefiere la nucleación secundaria controlada porque permite gestionar el número y el tamaño de los cristales de forma predecible, especialmente cuando se usan técnicas como la siembra o seeding.
Crecimiento cristalino y desarrollo de la estructura
Una vez que existen núcleos, comienza la etapa de crecimiento. Las moléculas de soluto en la solución migran hacia la superficie del núcleo y se incorporan a su red cristalina. Este proceso ocurre en dos pasos consecutivos: difusión y adsorción superficial.
La forma del cristal —cúbica, laminar, acicular— depende de la velocidad relativa de crecimiento en cada dirección de la red. Las impurezas presentes en la solución pueden bloquear ciertas caras del cristal y alterar completamente su morfología final.
Separación sólido-líquido y secado del producto
Una vez que los cristales han alcanzado el tamaño deseado, se separan de la solución madre. Esta etapa es tan importante como la propia cristalización, porque un mal proceso de separación puede contaminar el producto o romper los cristales formados.
El orden en que se ejecutan estos pasos y la suavidad con que se manejan los cristales determinan si el producto llegará al siguiente proceso o al empaque con las especificaciones correctas de tamaño y pureza.
Métodos de cristalización según su mecanismo
No todos los sistemas de cristalización funcionan igual. El método que se elige depende de la sustancia que se quiere cristalizar, de su curva de solubilidad y de los costes energéticos del proceso. A continuación se presenta una comparación estructurada de los métodos más utilizados en la industria.
| Método | Mecanismo de sobresaturación | Aplicación típica | Ventaja principal | Limitación |
|---|---|---|---|---|
| Enfriamiento | Reducción de temperatura | Sales inorgánicas, azúcar | Bajo consumo energético | Solo útil con solubilidad sensible a T |
| Evaporación | Eliminación de solvente | NaCl, potasa, sulfato de amonio | Aplicable con cualquier curva de solubilidad | Alto consumo de energía térmica |
| Vacío (adiabática) | Enfriamiento y evaporación simultáneos | Urea, sulfato magnésico | Eficiencia energética alta | Requiere equipos de vacío costosos |
| Antisolvent | Adición de un segundo solvente | Principios activos farmacéuticos | Control fino del polimorfismo | Gestión y recuperación del antisolvent |
| Reacción química | Formación del soluto in situ | Carbonato cálcico, fosfatos | Alta productividad por unidad de volumen | Difícil control del tamaño de cristal |
| Fusión y enfriamiento | Solidificación desde el estado fundido | Parafinas, naftaleno, ácidos grasos | No requiere solvente | Solo aplicable a sustancias con bajo punto de fusión |
Cristalización por enfriamiento superficial
Este método aprovecha que la solubilidad de muchos sólidos disminuye al bajar la temperatura. Al enfriar la solución, el soluto excedente se deposita en forma de cristales. Es uno de los métodos más utilizados por su sencillez operativa y su bajo consumo energético relativo.
La velocidad de enfriamiento es un parámetro crítico. Un enfriamiento brusco genera muchos núcleos pequeños; uno gradual y controlado favorece el crecimiento de cristales grandes y uniformes, que son más fáciles de separar y tienen mayor pureza.
Cristalización por evaporación del solvente
Cuando la solubilidad de una sustancia no varía mucho con la temperatura, el enfriamiento no es suficiente para generar sobresaturación. En esos casos, se elimina parte del solvente aplicando calor hasta que la concentración sube por encima del punto de saturación.
Este método es ideal para sales como el cloruro de sodio, cuya solubilidad cambia muy poco entre 0 °C y 100 °C. El consumo energético es su principal desventaja, por lo que en la práctica se utilizan evaporadores de múltiple efecto para reducir el gasto de vapor.
Cristalización al vacío o adiabática
Este método combina los dos anteriores en una sola operación. Al reducir la presión dentro del equipo, la solución hierve a temperatura más baja, evaporando parte del solvente y enfriándose simultáneamente. El resultado es sobresaturación sin necesidad de agregar calor ni frío externo directamente al líquido.
Este método es ampliamente utilizado en la producción de urea y sulfato magnésico. Su mayor ventaja es la eficiencia energética, aunque requiere inversión inicial en sistemas de vacío y condensadores bien dimensionados para los vapores generados.
Principales equipos y cristalizadores industriales
El equipo seleccionado determina en gran medida la calidad del producto, la eficiencia del proceso y los costes de operación. No existe un cristalizador universal: cada diseño tiene fortalezas específicas según el sistema a procesar.
A continuación se describen los tipos de cristalizadores más utilizados en la industria:
- Cristalizador de circulación forzada (FC): Usa una bomba para circular la solución a través de un intercambiador de calor externo. Permite un control preciso de la temperatura y es muy usado en producción continua.
- Cristalizador Oslo (lecho fluidizado): Mantiene los cristales en suspensión mediante un flujo ascendente de solución. Produce cristales grandes y de alta pureza con mínima nucleación secundaria.
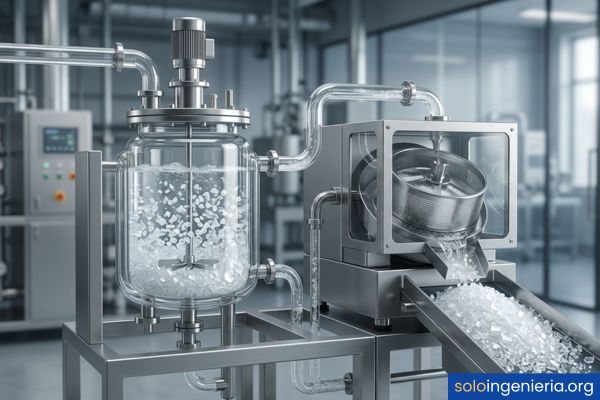
- Cristalizador de tanque agitado (MSMPR): Opera en condiciones continuas o por lotes con agitación mecánica. Es versátil y económico, pero genera distribuciones de tamaño más amplias.
- Cristalizador de película rascada: Ideal para sistemas muy viscosos o productos sensibles al calor. Unas cuchillas rascan continuamente la superficie de intercambio para evitar incrustaciones.
- Cristalizador de lecho empacado: Utilizado para sustancias que cristalizan con muy poco control cinético. La solución sobresaturada se hace pasar a través de una capa de cristales semilla.
Cristalizador de circulación forzada
El cristalizador de circulación forzada es uno de los diseños más robustos y versátiles en la industria. Una bomba centrífuga mueve la solución en un circuito cerrado que incluye el cuerpo del cristalizador, un intercambiador de calor externo y tuberías de recirculación.
La velocidad de circulación determina la turbulencia en el equipo. Una circulación bien calibrada evita tanto la incrustación en superficies como la rotura de cristales por cizallamiento excesivo. Es un equipo de referencia en la producción continua de sales industriales.
Cristalizador tipo Oslo de lecho fluidizado
El cristalizador Oslo es reconocido por producir cristales de gran tamaño y alta uniformidad. Su diseño separa físicamente la zona de sobresaturación de la zona de crecimiento, lo que permite que los cristales crezcan en una solución ligeramente sobresaturada durante largo tiempo sin nucleación masiva.
En el cristalizador Oslo, los cristales más pequeños y ligeros quedan en suspensión en la parte superior, mientras que los más grandes y pesados se depositan en el fondo para su extracción. Esta clasificación natural por tamaño es una de las características más valoradas del diseño.
Cristalizadores de tanque agitado
Los cristalizadores de tanque agitado, conocidos en la literatura como MSMPR (Mixed Suspension Mixed Product Removal), son los más comunes en la industria por su simplicidad de operación y bajo coste de mantenimiento. La agitación mecánica mantiene los cristales en suspensión uniforme y homogeniza la temperatura y la concentración en todo el volumen del tanque.
Su principal limitación es que produce una distribución de tamaños relativamente amplia, ya que todos los cristales, desde los recién nucleados hasta los más crecidos, coexisten en el mismo ambiente de sobresaturación. Esta característica lo hace menos ideal cuando se requieren cristales muy uniformes, pero suficiente para muchas aplicaciones industriales de gran volumen.
Parámetros críticos para el control del proceso
El control simultáneo de todos estos parámetros es lo que diferencia un proceso de cristalización bien diseñado de uno que genera producto fuera de especificación. En la práctica industrial se usan sensores en línea y sistemas de control automático para mantener las variables dentro de los rangos óptimos durante toda la operación.
Curvas de solubilidad y su influencia en el diseño
La curva de solubilidad de una sustancia muestra cuánto soluto puede disolverse en el solvente a cada temperatura. Este dato es el mapa de ruta del diseñador de cristalizadores, porque define cuánto producto puede obtenerse y qué método de sobresaturación es más conveniente.
Una sustancia cuya solubilidad aumenta mucho con la temperatura responde bien al enfriamiento. Una con solubilidad casi plana necesita evaporación. Conocer la pendiente de la curva evita desperdiciar energía y recursos en un método que no generará suficiente producto.
Efecto de la agitación en la morfología del cristal
La agitación no es solo un medio para mantener los cristales en suspensión. También influye directamente en cómo crece cada cristal y en cuántos núcleos nuevos se generan durante el proceso. Su calibración correcta es uno de los retos más complejos en la operación de cristalizadores industriales.
En equipos de gran escala, la potencia de agitación se ajusta con modelos de dinámica de fluidos computacional (CFD) para garantizar que la turbulencia sea homogénea en todo el volumen sin crear zonas de alta cizalla que perjudiquen la integridad de los cristales. Este nivel de detalle técnico también se considera en áreas como la ingeniería química en la industria cosmética, donde la morfología de las partículas afecta directamente la textura y la estabilidad de los productos finales.
Impacto de las impurezas en la pureza final
Las impurezas presentes en la solución madre tienen tres formas principales de afectar el proceso y el producto final. Entenderlas es clave para diseñar un proceso que garantice la especificación de pureza requerida.
En el trabajo con cualquier sustancia química, es importante recordar que la manipulación de soluciones concentradas, solventes y cristales en suspensión implica riesgos. Disponer de un buen equipo de protección personal en laboratorios químicos es indispensable en cualquier etapa del proceso, desde las pruebas a escala de laboratorio hasta las operaciones en planta piloto.
Aplicaciones prácticas en sectores industriales
En cada uno de estos sectores, los requerimientos de calidad son distintos. La industria farmacéutica exige el control más fino, mientras que la producción de fertilizantes puede tolerar distribuciones de tamaño más amplias a cambio de mayor volumen de producción por unidad de tiempo.
Purificación de principios activos en farmacia
En la industria farmacéutica, la cristalización es mucho más que una operación de separación: es una herramienta de control de la forma sólida del medicamento. Una misma molécula puede cristalizar en distintas formas polimórficas, cada una con diferente solubilidad, estabilidad y velocidad de disolución en el organismo.
Producción de sales minerales y fertilizantes
La producción de sales y fertilizantes es el segmento donde la cristalización opera a mayor escala. Plantas de producción de sulfato de amonio, cloruro potásico o nitrato de calcio procesan decenas de miles de toneladas al año. En estos entornos, la eficiencia energética y la fiabilidad del equipo son las prioridades absolutas.
Refinado de productos en la industria alimentaria
En la industria alimentaria, la cristalización se usa desde hace siglos para producir azúcar, sal y otros ingredientes cotidianos. Hoy, el proceso está completamente automatizado e integrado en líneas de producción continua. La calidad del cristal final afecta tanto la apariencia del producto como su comportamiento durante el procesado y el almacenamiento.
El refinado de azúcar es el ejemplo más ilustrativo de cristalización en cascada: el jarabe de caña pasa por varias etapas de cristalización sucesivas, cada vez más puras, hasta obtener el azúcar blanco refinado que llega al consumidor. La última fracción, la melaza, ya no puede cristalizar porque su concentración de impurezas es demasiado alta para que la sacarosa forme cristales adicionales.
Preguntas frecuentes
¿Qué diferencia la cristalización de la precipitación?
Aunque ambos procesos generan un sólido a partir de una solución, la cristalización produce un sólido con estructura atómica ordenada y repetida, mientras que la precipitación genera partículas amorfas sin orden interno definido. En la cristalización, el proceso es más lento y controlado, lo que permite obtener un producto de alta pureza y morfología predecible. En la precipitación, la formación del sólido es rápida y generalmente no selectiva, por lo que el producto suele contener más impurezas y tiene una distribución de tamaño mucho más variable y difícil de reproducir de un lote a otro.
¿Cómo se controla el tamaño promedio de los cristales?
El tamaño promedio de los cristales se controla principalmente mediante la gestión del nivel de sobresaturación, la velocidad de generación de ese estado, la cantidad y el tipo de núcleos presentes y el tiempo de residencia en el cristalizador. Un nivel bajo de sobresaturación y pocos núcleos favorecen el crecimiento de cristales grandes. En equipos continuos, el tiempo de residencia determina hasta qué tamaño pueden crecer los cristales antes de ser extraídos. También se utilizan técnicas como el seeding y el control de la agitación para afinar el resultado final sin necesidad de modificar toda la configuración del proceso.
¿Qué es la siembra de cristales o seeding?
La siembra de cristales, conocida en inglés como seeding, consiste en añadir a la solución sobresaturada una pequeña cantidad de cristales finos del mismo material que se quiere producir. Estos cristales actúan como núcleos artificiales y redirigen la sobresaturación hacia el crecimiento de partículas sobre superficies ya existentes, evitando que se genere nucleación espontánea masiva y descontrolada. Esta técnica permite controlar de forma precisa el número de cristales en el sistema, su tamaño final y, en el caso de sustancias polimórficas, la forma sólida que se obtiene. Es especialmente crítica en la producción farmacéutica, donde el polimorfismo tiene implicaciones regulatorias directas.
¿Cuáles son los errores más comunes en la escala industrial?
En la operación a escala industrial, los errores más frecuentes incluyen: una velocidad de enfriamiento o evaporación demasiado alta que genera nucleación masiva y cristales muy pequeños difíciles de filtrar; una agitación mal calibrada que rompe los cristales o crea zonas muertas con gradientes de concentración; contaminaciones del sistema que alteran la cinética de crecimiento o bloquean superficies de crecimiento específicas; y tiempos de residencia mal calculados que extraen los cristales antes de que hayan alcanzado el tamaño deseado. También es común subestimar el impacto de las impurezas acumuladas en el reciclado de aguas madres sobre la calidad del producto en operaciones continuas de largo plazo.
¿Cuántas etapas de cristalización suelen necesitarse para alcanzar alta pureza?
El número de etapas depende de la pureza de la alimentación y de la especificación del producto final. Para muchas sales industriales de química básica, una sola etapa de cristalización puede ser suficiente si la solución de partida ya tiene baja carga de impurezas. Sin embargo, en la producción de principios activos farmacéuticos o materiales electrónicos, pueden necesitarse entre dos y cuatro etapas de cristalización en serie, cada una seguida de separación y lavado, para alcanzar purezas superiores al 99,9 %. En cada etapa, las impurezas quedan preferentemente en la solución madre y el sólido resultante es progresivamente más puro.
¿Qué papel juega el solvente en el resultado final del proceso?
El solvente no es un elemento neutral en la cristalización: influye directamente en la solubilidad del soluto, en la velocidad de crecimiento de los cristales y, en algunos casos, en la forma polimórfica que se obtiene. Diferentes solventes pueden producir cristales con morfologías completamente distintas a partir del mismo soluto porque interactúan de manera diferente con las distintas caras de la red cristalina, favoreciendo el crecimiento en unas direcciones y bloqueándolo en otras. Por esta razón, en la industria farmacéutica y en la química fina se dedica mucho esfuerzo al proceso de selección del solvente más adecuado para cada aplicación.
¿Por qué algunos cristales se disuelven parcialmente después de formarse?
Este fenómeno se conoce como maduración de Ostwald o ripening. Ocurre porque los cristales más pequeños tienen una energía superficial más alta y, por tanto, una mayor solubilidad efectiva que los cristales grandes. Con el tiempo, los cristales pequeños tienden a disolverse espontáneamente y el material disuelto se deposita sobre los cristales más grandes, que son termodinámicamente más estables. Este proceso es lento pero inevitable en sistemas donde no se controla activamente el tiempo de residencia. En operaciones industriales prolongadas, puede modificar significativamente la distribución de tamaños del producto si no se gestiona correctamente el perfil de temperatura y concentración a lo largo del tiempo.
¿Qué significa que un cristal sea polimórfico y por qué importa en la industria?
El polimorfismo es la capacidad de una sustancia de formar diferentes estructuras cristalinas a partir de las mismas moléculas. Cada polimorfo tiene propiedades físicas distintas, como diferente punto de fusión, solubilidad, densidad y estabilidad química. En la industria farmacéutica, el polimorfismo es especialmente relevante porque un cambio de forma cristalina puede alterar la velocidad de absorción del medicamento en el organismo y, por tanto, su eficacia y seguridad. Las autoridades reguladoras exigen que el proceso garantice siempre el mismo polimorfo en todos los lotes producidos, lo que convierte el control del polimorfismo en uno de los retos más complejos del diseño de procesos de cristalización en ese sector.
¿Cómo afecta la escala del proceso a los resultados obtenidos en laboratorio?
El escalado de la cristalización desde el laboratorio hasta la planta industrial es uno de los problemas más desafiantes en ingeniería química. En el laboratorio, el mezclado es rápido y uniforme, la temperatura se controla con precisión en todo el volumen y los tiempos de respuesta son muy cortos. A escala industrial, aparecen gradientes de temperatura, concentración y velocidad de flujo que son difíciles de predecir y que afectan tanto la nucleación como el crecimiento. Frecuentemente, los resultados obtenidos a pequeña escala no se reproducen de forma directa en planta, y se requieren etapas intermedias de escala piloto para ajustar los parámetros y garantizar la consistencia del producto final.
¿Qué métodos se usan para medir el proceso en tiempo real?
La caracterización en línea del proceso de cristalización ha avanzado mucho en los últimos años gracias al desarrollo de herramientas de análisis de proceso conocidas como PAT (Process Analytical Technology). Entre las más utilizadas están la espectroscopía de reflectancia en el infrarrojo cercano (NIR) para monitorizar la concentración de soluto, la sonda de difracción de luz láser o FBRM para medir el número y el tamaño de las partículas en suspensión en tiempo real, y la microscopía de imagen en línea para observar directamente la morfología de los cristales sin interrumpir el proceso. Estas herramientas permiten detectar desviaciones y corregirlas antes de que afecten la calidad del producto final.
Conclusión
La cristalización industrial es una operación unitaria que combina termodinámica, cinética y diseño de equipos en un solo proceso. Entender cómo funciona, desde la generación de sobresaturación hasta la separación y el secado, te da una base sólida para comprender cómo se producen y purifican sustancias en sectores tan distintos como la farmacia, la alimentación o la química básica.
A lo largo de este artículo has visto los principios que gobiernan el proceso, los métodos que existen para crear el estado de sobresaturación, los equipos que se usan en la industria y los parámetros que determinan la calidad del cristal final. Este conocimiento te permite tanto interpretar datos de procesos reales como anticipar los problemas más comunes que aparecen cuando se trabaja a escala industrial.
Si quieres seguir profundizando en temas relacionados con la ingeniería de procesos y las operaciones unitarias, en este sitio web encontrarás más contenidos desarrollados con el mismo nivel de detalle técnico y el mismo enfoque didáctico que te ha acompañado en esta lectura.
Sigue aprendiendo:

Ética profesional en ingeniería química

Diagramas P&ID: Simbología y ejemplos prácticos

Equilibrio líquido-vapor en sistemas binarios

¿Qué es la termodinámica química y qué estudia?

Diferencia entre flujo laminar y turbulento en tuberías

Cálculo del NPSH disponible y requerido en bombas

Propiedades del vapor saturado vs. sobrecalentado

Nanotecnología en la ingeniería química